Биосновные биополимерные смолы Ingeo для плёнки, литья под давлением, пищевой посуды и аддитивного производства. Ознакомьтесь с марками 4043D, 3052D и 2003D и со всем портфелем марок Ingeo.
Изучить Ingeo PLAО компании
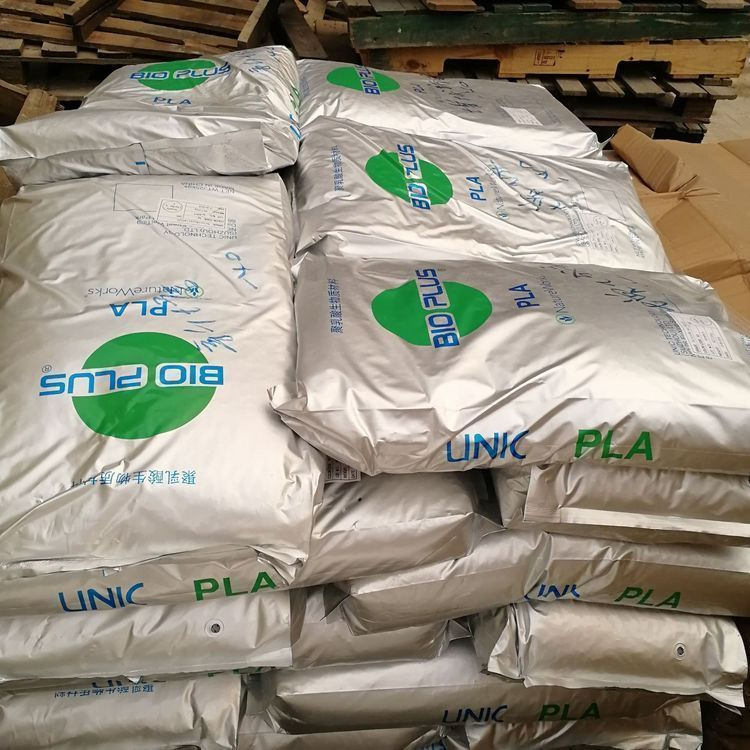
Компания NatureWorks began in 1989 как исследовательский проект Cargill по изучению растительных углеводов в качестве сырья для более устойчивых пластиков, а её завод в Blair, Nebraska, вышел на проектную мощность in 2002. Компания совместно принадлежит PTT Global Chemical и Cargill, а её портфель биополимеров Ingeo производится из ежегодно возобновляемого сырья, а не из нефтехимических ресурсов. Центр разработки приложений и ферментационная лаборатория поддерживают проектирование марок, испытания по переработке и подбор материалов под конкретного заказчика.
Обзор продукта
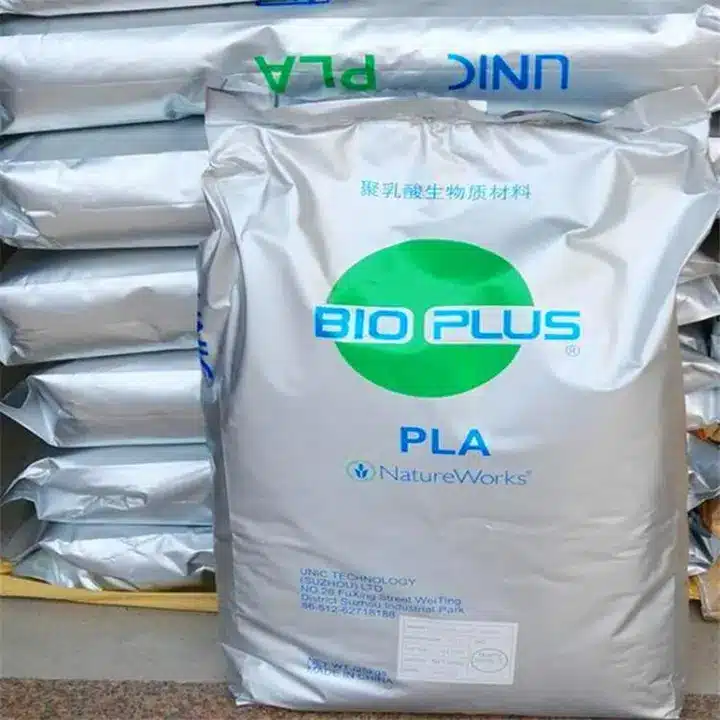
Ingeo — бренд биополимеров компании NatureWorks LLC, основанный на полимолочной кислоте — термопластичной смоле, получаемой из ежегодно возобновляемых ресурсов. Технология превращает растительные сахара в молочную кислоту путём ферментации, затем в лактид и, наконец, в полимер PLA, предоставляя переработчикам материал, работающий на обычном экструзионном и литьевом оборудовании. Марки Ingeo поставляются в виде гранул и выбираются по текучести расплава, кристалличности и прозрачности, а не по одному обобщённому описанию PLA.
Портфель охватывает универсальные плёночные и экструзионные смолы, высокотекучие литьевые марки, марки для волокон и нетканых материалов, смолы для выдувного формования и специализированные полимеры для 3D-печати. Марка 4043D ориентирована на биаксиально ориентированную плёнку, 3052D — на прозрачные литые изделия, а 2003D — на упаковку свежих пищевых продуктов и пищевую посуду. Во всём ассортименте правильная сушка и контроль температуры расплава — два условия, от которых зависит сохранение вязкости и оптического качества полимера.
Особенности марок
Три часто выбираемые биополимерные марки Ingeo покрывают наиболее распространённые способы переработки: ориентированную плёнку, прозрачное литьё под давлением и экструзионное термоформирование. Приведённые ниже показатели — это данные по свойствам, опубликованные для каждой марки, и они сгруппированы так, чтобы переработчик мог составить короткий список по текучести расплава, механической прочности и термостойкости. Окончательный выбор марки должен основываться на испытании на предполагаемой оснастке и конфигурации линии.
Биаксиально ориентированная плёнка с высокими оптическими свойствами, скручиваемостью и способностью удерживать форму, а также стойкостью к маслу и жиру; прочность плёнки при растяжении достигает 110 MPa в MD and 145 MPa в TD.
Смазанная высокотекучая смола для прозрачных приборов, стаканов, тарелок, блюдец и товаров для отдыха, где требования к теплостойкости не превышают 49 °C.
Прозрачная смола с высокой молекулярной массой для упаковки свежих пищевых продуктов и пищевой посуды; экструдированный рулонный материал легко термоформуется на обычном оборудовании.

Химия PLA обеспечивает семейству Ingeo температуру стеклования около 55–60 °C и диапазон кристаллического плавления of 145–160 °C, что определяет его теплостойкость и прозрачность.
Применение
Полимеры и волокна Ingeo перерабатываются в изделия, которым требуется возобновляемое сырьё, без потери скорости линии или визуального качества. Каждое применение ниже соответствует определённому подмножеству портфеля, а не универсальной смоле PLA.
Марка 2003D предназначена для контейнеров для молочных продуктов, прозрачных пищевых контейнеров, складных коробок, стаканов для холодных напитков и пищевой посуды. Её высокая молекулярная масса позволяет использовать обычную экструзию, а полученный рулонный материал легко формуется в прозрачные жёсткие изделия.
Марка 4043D перерабатывается в биаксиально ориентированную плёнку с блеском 90 процентов и мутностью 2.1 процента, что делает её пригодной для скручивающейся обёртки конфет и демонстрационной упаковки. Плёнка также обладает выгодными барьерными свойствами по отношению к аромату и жиру вместе с высокой стойкостью к маслу.
Специализированные марки Ingeo используются в качестве биосновной нити для аддитивного производства, где стабильная текучесть расплава и низкое влагопоглощение сохраняют диаметр нити и соединение слоёв. Тот же портфель поставляет сырьё переработчикам волокна и нетканых материалов благодаря контролю вязкости расплава, специфичному для каждой марки.

Ценность материала
Ingeo начинается с ежегодно возобновляемого растительного сырья, а не с нефтехимического углерода, затем ферментированная молочная кислота превращается в полимер. Материал выбирают переработчики, ищущие сырьё с меньшим углеродным следом для упаковки, волокон и товаров длительного пользования, сохраняя при этом привычную термопластичную переработку. NatureWorks документирует несколько вариантов завершения жизненного цикла для изделий из Ingeo, что позволяет владельцам брендов согласовывать выбор материала с местными системами сбора и компостирования.
Растительные сахара, ферментированные в молочную кислоту, образуют основу полимера, поэтому смола производится из ежегодно возобновляемого сырья, а не из ископаемого ресурса.
Сушка до влажности ниже 0.025 процента и стабильные температуры расплава обеспечивают постоянную вязкость, поэтому уровень отходов остаётся предсказуемым при длительных производственных циклах.
Изделия из Ingeo могут вовлекаться в различные маршруты замкнутой экономики, включая промышленное компостирование и переработку, в зависимости от систем сбора, действующих на каждом рынке.
Руководство по переработке
Смолы Ingeo работают на обычном экструзионном и литьевом оборудовании при условии, что материал высушен, а температурный профиль задан для PLA, а не для полиолефина. Нижеприведённая последовательность следует рекомендациям по сушке, промывке и остановке, опубликованным для 2003D и 3052D. Стартовые значения являются основой для испытаний, а для тонкостенного литья может потребоваться более высокая температура расплава.
Снизьте влажность ниже 0.025 процента, используя около 2 часов при 90 °C для кристаллизованных гранул 2003D, и после сушки держите упаковку запечатанной, чтобы смола не впитывала влагу из воздуха.
Для экструзии плёнки начинайте near 180 °C на входе, 200 °C в адаптере и фильере и с расплавом a 202–218 °C. Для литья под давлением 3052D a 200 °C расплав с формой 25 °C — практичная стартовая настройка.
Используйте универсальный шнек с отношением L/D от 24:1 до 32:1 и степенью сжатия от 2.5:1 до 3:1; при литье под давлением балансируйте скорость шнека и противодавление at 100–175 rpm для контроля температуры расплава.
При остановке оборудования промойте его более вязким полистиролом или полипропиленом, затем повторно запечатайте неиспользованный материал. Аморфную крошку перед сушкой необходимо кристаллизовать, чтобы сушка была эффективной.
Весь ассортимент
Приведённый здесь портфель Ingeo охватывает экструзию плёнки и листов, литьё под давлением, волокна и нетканые материалы, выдувное формование, нанесение покрытий и аддитивное производство. Три выделенные ниже марки ведут непосредственно к своим блокам свойств; остальные названия приведены для того, чтобы специалисты могли определить семейство марки до запроса технической документации. Наличие марок и нормативный статус различаются в зависимости от применения и рынка.
Ассортимент продукции
Каждая поименованная марка Ingeo в этом разделе имеет собственную страницу продукта с информацией о марке, контекстом применения и ответами на частые вопросы. Используйте ссылки ниже, чтобы перейти от обзора портфеля к конкретной модели, а затем вернуться сюда для сравнения остальных марок. Где доступны, опубликованные технические показатели приведены на отдельных страницах.
Связаться с нами
Сообщите желаемую марку, способ переработки и требования к конечному применению нашему контакту по продажам смол Ingeo. Мы можем обсудить данные по свойствам, режимы сушки и переработки, а также какие марки портфеля Ingeo подходят для вашего применения.
Контакт отдела продаж: Quinn Chai
Запросить коммерческое предложение
Сканируйте, чтобы написать Quinn Chai в WhatsApp.